Hộp giảm tốc WPDO 60 thuộc dòng hộp giảm tốc WPDO, một nhánh của nhóm hộp giảm tốc trục vít trong danh mục hộp giảm tốc công nghiệp. Trục ra hướng lên cho máy nhỏ; chú ý tốc độ cao khi dùng tang 60 mm.
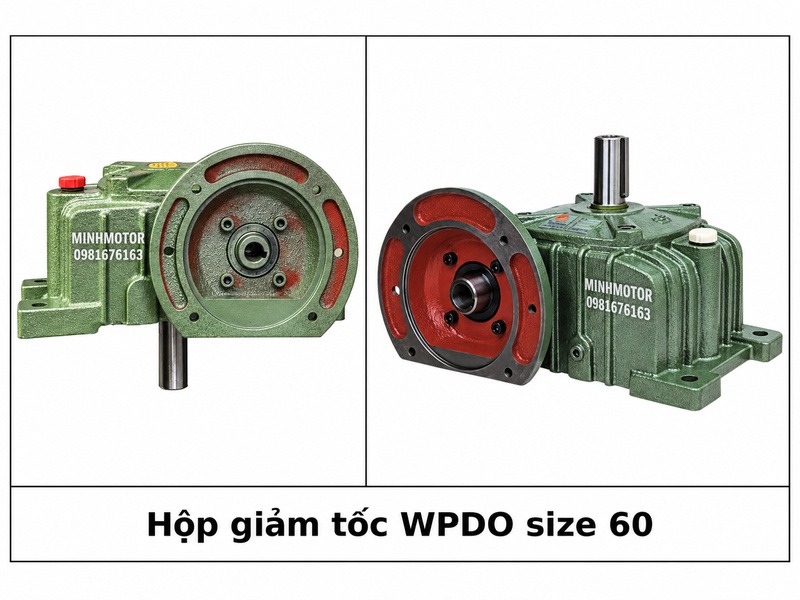
WPDO 60 là hộp giảm tốc trục vít bánh vít một cấp, đầu vào mặt bích và trục ra đặc hướng lên. Khoảng cách tâm bộ truyền là 60 mm. Cấu hình này phù hợp cơ cấu nhận lực phía trên bệ máy. Với băng tải ngang, cần bộ đổi hướng để truyền lực từ trục đứng sang trục tang ngang.
Cùng khoảng cách tâm 60 mm còn có các kiểu đầu vào và hướng trục khác trong nhóm hộp số giảm tốc size 60; nếu trục nhận lực nằm dưới bệ máy, chọn cấu hình trục ra hướng xuống của dòng hộp giảm tốc WPDX.
2. Cách đọc tem và thông số kỹ thuật
WPDO 60: D biểu thị đầu vào mặt bích; O là cấu hình trục ra hướng lên; 60 là khoảng cách tâm, tính mm.
Tỉ số 1/30: đầu vào quay 30 vòng, trục ra quay một vòng; không phải tốc độ băng.
Lỗ nhận trục motor Ø14 mm; trục ra đặc Ø22 mm, chiều dài nhô 50 mm.
Công suất ghép 0,4 kW; tỉ số từ 1/10 đến 1/60 được tra riêng bên dưới.
Đọc tem motor để xác nhận điện áp, tốc độ, dòng và cách đấu; hình dáng bích chưa đủ xác định tương thích.
3. Ứng dụng thực tế
Quay bàn phân loại linh kiện nhỏ, khi trục nhận lực nằm phía trên hộp.
Dẫn động cơ cấu gạt hoặc chia liệu nhẹ trong máy đóng gói.
Kéo băng tải ngang tang 60 mm qua bộ truyền đổi hướng phù hợp.
Vận hành bàn xoay cấp phôi với nhịp tăng tốc êm và tải phân bố đều.
Phù hợp máy nhỏ có không gian bên hông hạn chế, cần đưa motor xuống thấp.
Cần đo lực cản khởi động; khối lượng sản phẩm nhỏ chưa đủ để kết luận tải nhẹ.
4. Kích thước lắp đặt
Kích thước mm: A 167; AB 91; BB 112; BC 55; CC 60.
M 126; N 260; E 100; E₁ 105; E₂ 120; G 20; lỗ Z 12.
Bích: LA 130; LB 110; LC 160; LZ M8.
Then ra W × Y: 7 × 4 mm; hộp khoảng 11 kg.
Đối chiếu ký hiệu bản vẽ, hướng trục và hàng thực trước khi gia công bệ.
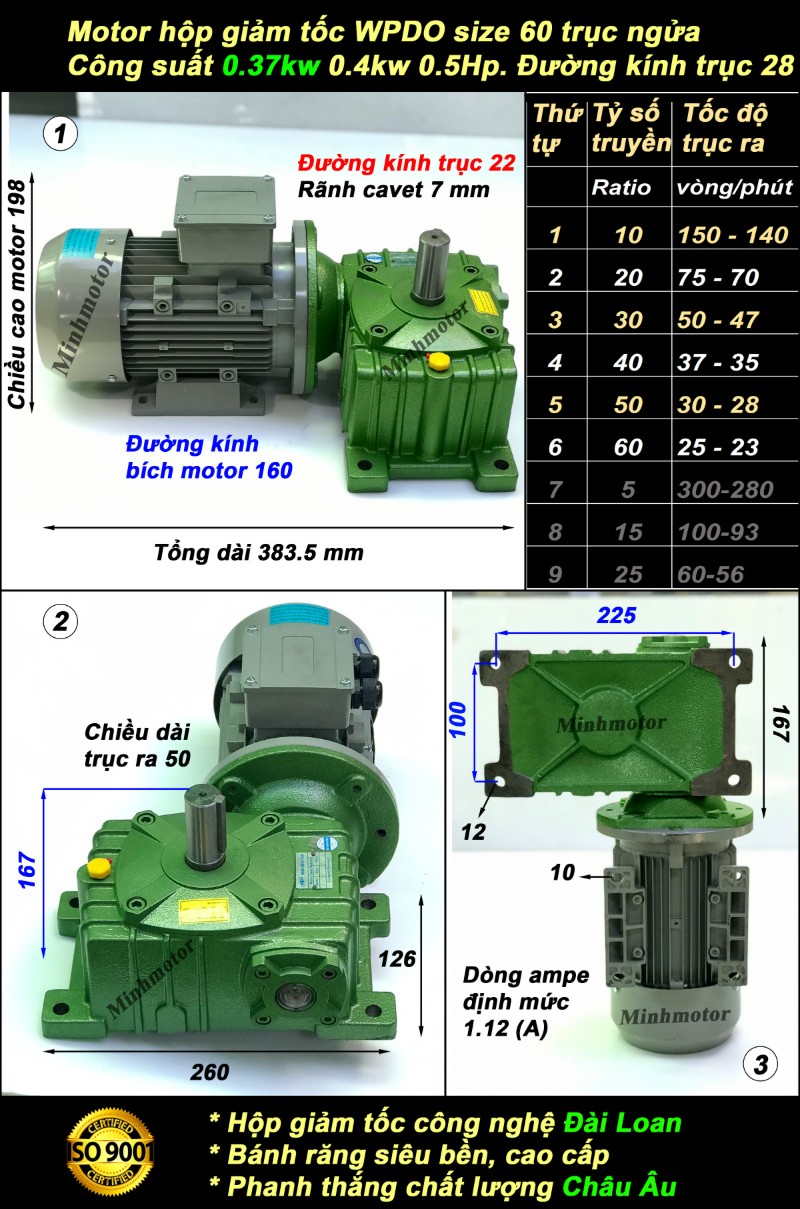
Kích thước thực tế khi hộp giảm tốc WPDO 60 lắp motor 0,37 kW được thể hiện trong hình dưới đây:
Hộp WPDO size 60: bích trục vào Ø160 mm, lắp thẳng motor khung 71, không cần khớp nối.
Trục ra ngửa Ø22 mm, có then.
Tổng dài khi gắn motor 0.37 kW: 383 mm.
Dòng ampe định mức motor 0.37 kW (380V): 1.12 A.
Bản WPWDO size 60: mặt bích ở trục ra, lắp ngửa hoặc úp đều được.
Trục ra Ø22 mm; hợp kiểu khuấy từ nắp bồn xuống.
Motor trong ảnh: 0.4 kW.
5. Cấu tạo
Vỏ gang và chân đế giữ vị trí bộ truyền, liên kết hộp với bệ máy.
Trục vít nhận chuyển động motor; bánh vít ăn khớp để giảm tốc và chuyển hướng truyền lực.
Trục ra Ø22 mm nhô lên, có rãnh then ghép chi tiết truyền mô-men.
Ổ bi định vị trục; phớt và gioăng làm kín dầu.
Nút dầu, mắt dầu và thông hơi phục vụ bôi trơn; mác thép và hợp kim bánh vít cần kiểm tra theo lô.
6. Ưu điểm
Trục hướng lên thuận tiện nối bàn xoay nằm trên khung máy.
Motor 0,37 kW phù hợp nhóm truyền động nhỏ, dễ bố trí nguồn điện.
Trục ra Ø22 mm thuận tiện gia công khớp nối và chi tiết chặn.
Hộp khoảng 11 kg giúp giảm tải trọng lên bệ nhỏ.
Tang 60 mm cần ít mô-men hơn tang lớn khi lực kéo bằng nhau.
Nhiều tỉ số hỗ trợ cân bằng tốc độ và lực kéo theo từng cơ cấu.
7. Bảng mô-men, công suất và tỉ số truyền
Bảng ghép motor mặt bích dưới đây lấy tốc độ đầu vào 1.500 vòng/phút; chưa chia hệ số phục vụ.
Mô-men là số ở cấu hình motor tương ứng, không mặc định là mô-men liên tục cực đại.
Gợi ý loại máy phải được kiểm tra bằng lực cản, quán tính và chu kỳ vận hành thực.
Tốc độ ra (vòng/phút)
Tỉ số
Motor (kW)
Mô-men ghép (Nm)
Gợi ý máy
150
1/10
0,4
19
Băng chạy nhanh
100
1/15
0,4
26
Cấp phôi
75
1/20
0,4
34
Chuyển kiện
60
1/25
0,4
42
Bàn phân phối
50
1/30
0,4
42
Gom hàng
37,5
1/40
0,4
58
Cấp liệu chậm
30
1/50
0,4
67
Bàn quay chậm
25
1/60
0,4
73
Chia liệu chậm
8. Cách chọn băng tải ngang và tính tải kéo
a) Giả thiết tính toán
Băng ngang, tang Ø60 mm; tải đều, một ca 8 giờ, ít khởi động; môi trường 20–25°C.
Fₛ = 1,25 < 1,3; μ = 0,20; g = 9,81 m/s²; hiệu suất cấp ngoài ηₒ = 0,95.
Băng quy đổi giả định m_b = 20 kg; thay bằng số thực khi thiết kế.
Cấp ngoài đổi hướng từ trục đứng sang tang ngang; gối tang đỡ độc lập.
Chưa tính cọ thành, phễu ép hoặc va đập; phải cộng riêng nếu có.
b) Công thức và cơ sở chọn
n_tang = v/(πD); D tính mét, v tính m/phút; kết quả vòng/phút.
k = n_ra_hộp/n_tang; k = 1,5 nghĩa giảm tốc ngoài 1,5 lần. n₁ = n_tang × i × k.
T_s lấy số thấp hơn của hai bảng mô-men cùng size, tỉ số để sàng lọc thận trọng.
Đây là quy ước dự toán, không gán định mức trục vào rời cho cấu hình mặt bích.
T_tang = T_s × k × ηₒ/Fₛ; F_kéo = 2T_tang/D.
m_quy_đổi = F_kéo/(μg); m_hàng = m_quy_đổi − m_b; kg làm tròn xuống.
Biến tần điều chỉnh n₁; giả định giữ mô-men khi hạ tốc, cần kiểm tra hiệu suất và nhiệt.
Công suất cơ ở tốc độ thấp không mặc định bằng công suất motor ghi trên tem.
c) Bảng chọn bảy tốc độ
Băng (m/phút)
Tỉ số hộp
k ngoài
n₁ (v/phút)
Motor (kW)
T tang dùng (Nm)
Lực kéo (N)
Hàng tính (kg)
10
1/25
1
1326,3
0,4
31,9
1064
522
15
1/15
1
1193,7
0,4
19,8
658
315
20
1/10
1
1061
0,4
14,4
481
225
25
1/10
1
1326,3
0,4
14,4
481
225
30
1/5
1
795,8
0,4
8,4
278
122
40
1/5
1
1061
0,4
8,4
278
122
50
1/5
1
1326,3
0,4
8,4
278
122
d) Ví dụ kiểm tra một phương án
Ở 10 m/phút: n_tang = 53,1 vòng/phút; i = 25, k = 1; n₁ = 1326,3 vòng/phút.
T_s = 42 Nm; T_tang = 31,9 Nm; F_kéo ≈ 1064 N.
Tổng quy đổi 542 kg, trừ 20 kg băng giả định, hàng còn 522 kg.
e) Lưu ý riêng cho tang 60 mm
Tang 60 mm phải quay khá nhanh để đạt vận tốc băng lớn; cần kiểm tra cân bằng tang.
Ba phương án 30–50 m/phút dùng tỉ số 1/5, có trong nhóm bảng ghép motor của dòng này.
Nếu chỉ mua tỉ số từ 1/10, cần thiết kế cấp tăng tốc ngoài thay cho phương án 1/5.
Không tăng tốc motor tùy ý để bù tỉ số; nhiệt, ổ bi và dầu cũng phải đáp ứng.
Với băng mỏng, kiểm tra đường kính uốn nhỏ nhất trước khi quyết định tang 60 mm.
f) Kết luận sau bảng tính
Tải hàng tính được: khoảng 522 kg ở 10 m/phút, 122 kg ở 50 m/phút.
Các dòng là phương án độc lập. Muốn một bộ chạy toàn dải, chọn lại tỉ số cố định và biến tần.
μ tăng lên 0,30: tổng tải còn khoảng 2/3; trừ lại khối lượng băng để có tải hàng.
Số kg là tải theo giả thiết, chưa phải sức tải chứng nhận; không dùng cho nâng đứng.
Chốt tải sau kiểm tra độ bám, sức bền băng, khung, ổ đỡ, nhiệt và khởi động.
9. Lắp đặt và bảo trì
Ngắt nguồn, cố định cơ cấu trước khi lắp hoặc tháo truyền động.
Đặt hộp trên bệ phẳng; căn đúng định tâm bích, cao độ trục và khớp nối.
Không đóng búa lên trục; kiểm tra then, chi tiết chặn và tải hướng kính.
Châm dầu đúng mức theo hướng lắp, mở thông hơi; chọn dầu tương thích bánh vít và phớt.
Thay dầu lần đầu sau 100 giờ; các lần sau theo mốc 2.500 giờ, rút ngắn khi nhiễm bẩn.
Ghi dòng, nhiệt, tiếng ồn và rò dầu khi chạy thử đủ tải.
Giữ vùng chân trục đứng sạch; bụi và nước đọng quanh phớt làm tăng nguy cơ rò dầu.
10. Câu hỏi thường gặp
Tang 60 mm có phù hợp băng PVC dày không?
Kiểm tra đường kính uốn tối thiểu của băng. Nếu tang quá nhỏ, băng cứng gây lực cản lớn, nứt lớp phủ và tăng dòng motor dù tải hàng thấp.
Đặt bàn xoay trực tiếp lên đầu trục Ø22 được không?
Phải kiểm tra tải dọc trục và mô-men lật. Bàn có đường kính lớn nên dùng ổ đỡ riêng; hộp số chỉ truyền mô-men qua khớp nối.
Vì sao tốc độ 50 m/phút cần tỉ số 1/5?
Tang cần khoảng 265 vòng/phút. Với 1/10 và cấp ngoài 1:1, đầu vào vượt 2.650 vòng/phút; 1/5 đưa tốc độ xuống khoảng 1.326 vòng/phút.
Motor 0,37 kW kêu ù nhưng băng không đi nên kiểm tra gì?
Tách tải bằng quy trình phù hợp, kiểm tra nguồn điện, then, gối tang và lực căng. Không tăng bảo vệ quá dòng để cưỡng ép cơ cấu đang kẹt.
Lắp chi tiết bằng búa có làm hỏng hộp nhỏ không?
Có thể gây tải va đập lên ổ bi và bánh vít. Dùng dụng cụ ép đúng điểm tựa, kiểm tra ba via và kích thước lỗ trước khi lắp.
Cất hộp dưới gầm máy vài tháng cần làm gì trước khi chạy?
Lau sạch trục hướng lên, kiểm tra rỉ, dầu và thông hơi. Xác nhận khớp nối quay thông suốt, rồi chạy không tải trước khi đặt hàng lên băng.